


Was verursacht Spritzgussgrate?
Die Ursachen für Blitze sind zahlreich und umfassen:
Nichtübereinstimmungen der Trennlinien
unsachgemäße Entlüftung
geringer Spanndruck
niedrige Viskosität
ungleichmäßiger Fluss
Einige dieser Probleme hängen mit der Werkzeugausstattung zusammen, andere sind jedoch eine Funktion der Verarbeitung.
Nicht übereinstimmende Trennlinien
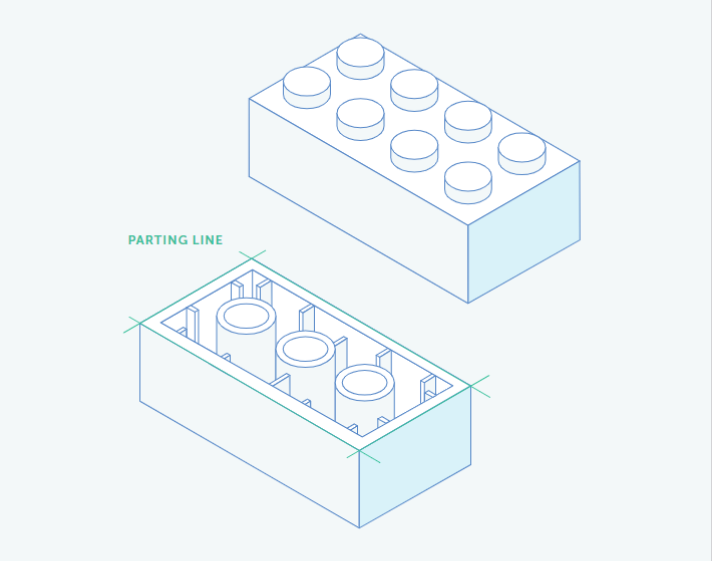
Grate treten normalerweise auf, wenn Material an der Trennlinie aus dem Formhohlraum gedrückt wird, dem Punkt, an dem sich die beiden Hälften einer Spritzgussform trennen, um das Kunststoffteil freizugeben. Während des Spritzvorgangs im Formprozess kommen diese beiden Hälften zusammen und bleiben geschlossen. Wenn die Hälften nicht richtig ausgerichtet sind, entweicht geschmolzener Kunststoff durch Lücken und erzeugt Grate.
Während des Werkzeugherstellungsprozesses versuchen Formenbauer, Grate durch einen Prozess zu verhindern, der als Formanpassung bekannt ist. Indem er die Formhälften so anpasst, dass sie vollständig zusammenpassen, und indem er die Hälften nach Bedarf ausrichtet, kann ein erfahrener Werkzeugmacher Lücken beseitigen, durch die andernfalls geschmolzenes Material eindringen könnte.
Mit der Zeit verschleißen die Werkzeuge jedoch. Durch Druck können sich die Metalloberflächen von Platten verformen, und abgenutzte Formhohlräume passen nicht mehr fest zusammen. Komplexe Teilegeometrien können das Schließen der Form erschweren und Verunreinigungen wie Staub, Schmutz und Rückstände können dazu führen, dass die Hälften einer Form nicht richtig schließen. In diesen Situationen können die Werkzeuge gereinigt und wieder eingesetzt werden.
Unsachgemäße Entlüftung
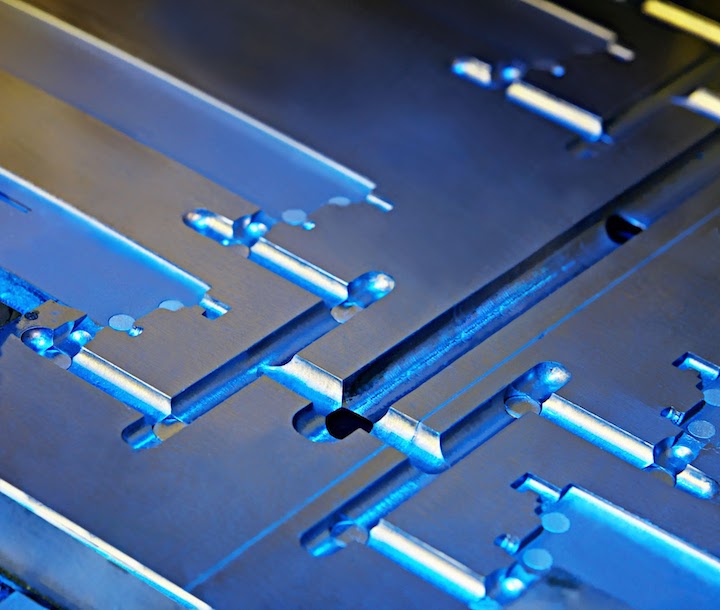
Werkzeugbauer schneiden Lüftungsöffnungen in Formen, damit Luft entweichen kann und geschmolzener Kunststoff den Hohlraum vollständig ausfüllen kann. Ohne Entlüftungsöffnungen würde die Luft eingeschlossen und komprimiert werden, wodurch der Kunststoff verbrennt. Entlüftungsöffnungen gehören in der Regel zur Standardausstattung von Spritzgussformen, eine unsachgemäße Entlüftung kann jedoch dennoch zu Graten führen.
Die Entlüftungsöffnungen müssen groß genug sein, damit beim Einspritzen Luft herausgedrückt wird, aber klein genug, damit geschmolzener Kunststoff nicht austritt. Die Anzahl der Entlüftungsöffnungen, die Entlüftungstiefe und die Entlüftungspositionen sind wichtige Faktoren. Auch die Entlüftung unterstützt den Spritzgießprozess, indem sie den erforderlichen Einspritzdruck reduziert, sodass sich die Formhälften nicht trennen.
Unzureichender Klemmdruck
Der Schließdruck, ein Maß für die Kraft, die erforderlich ist, um die Form während des Einspritzens geschlossen zu halten, hängt mit der Gratbildung zusammen. Ein zu hoher oder zu niedriger Druck kann problematisch sein.
Wenn der Druck im Werkzeug größer ist als der Schließdruck der Spritzgießmaschine, könnten die beiden Werkzeughälften auseinandergedrückt werden.
Wenn der Klemmdruck nicht hoch genug ist, um dieser Kraft standzuhalten, kann Kunststoff aus der Form austreten, selbst wenn die beiden Werkzeughälften gut zusammenpassen.
Niedrige Viskosität und ungleichmäßiger Fluss
Auch die Verarbeitungsbedingungen können zur Gratbildung beitragen, indem sie dazu führen, dass Kunststoffe zu schnell fließen (niedrige Viskosität) oder die Form zu schnell füllen. Beispiele für diese Verarbeitungsbedingungen sind zu hohe Schmelzetemperaturen, zu lange Verweilzeiten, Restfeuchte durch unzureichende Trocknung und der übermäßige Einsatz von Kühlmitteln.
So beheben Sie Fehler beim Spritzgießen
Im Allgemeinen beträgt der Industriestandard für Gussgrate weniger als {{0}},004" (0,10 mm). Um das ins rechte Licht zu rücken: Sie würden es nicht spüren Alles Scharfe, wenn Sie mit dem Finger über die Kante des Teils streichen. Grate von 0,002 Zoll (0,05 mm) oder weniger sind möglich, erfordern jedoch größere Aufmerksamkeit bei der Werkzeugkonstruktion, der Konstruktion und der Formanpassung. Eine geringere Gratbildung erhöht auch die Werkzeugkosten.
Wenn Ihre Spritzgussteile diese geringeren Gratniveaus benötigen, empfiehlt Fictiv, Ihre Anforderungen während der Angebotserstellung und DFM mitzuteilen. Typischerweise liegt die Verantwortung für die Gratbeseitigung beim Formpartner. Einige Partner schlagen möglicherweise vor, den Grat von Hand zu trimmen, aber das ist möglicherweise nicht die ideale Lösung. Das Zuschneiden von Hand erfordert zusätzlichen Arbeitsaufwand und es können Abweichungen von Teil zu Teil auftreten. Wenn die Gratbildung im Neuzustand des Werkzeugs zu stark ist, verschlimmert sich das Problem mit zunehmender Abnutzung des Werkzeugs wahrscheinlich.
Wenn Ihre Teile übermäßige Grate aufweisen, empfiehlt Fictiv, Ihren Formpartner zu bitten, einige spezifische Schritte zur Fehlerbehebung zu unternehmen und Probleme in diesen Bereichen zu beheben:
Nichtübereinstimmungen der Trennlinien
unzureichende Entlüftung
unzureichender Spanndruck
niedrige Viskosität und ungleichmäßiger Fluss
Durchbiegung der Form während des Befüllens
Nicht übereinstimmende Trennlinien
Bitten Sie Ihren Formpartner, sicherzustellen, dass die beiden Werkzeughälften richtig ausgerichtet sind und keine Lücken vorhanden sind. Dieser Vorgang wird als Spotting bezeichnet und erfolgt durch Auftragen von Tinte auf eine Hälfte des Werkzeugs und anschließendes Zusammenschließen der beiden Hälften. Durch die Übertragung von Tinte auf die andere Hälfte der Form werden beim Spotting Probleme sichtbar, die eine zusätzliche Formanpassung erfordern. In den USA wird blaue Tinte und in China rote Tinte verwendet.
Unzureichende Belüftung
Wenn aus neuen Werkzeugen geformte Teile übermäßige Grate aufweisen, bitten Sie Ihren Partner, sich zu vergewissern, dass Ihr Werkzeug über Entlüftungsöffnungen verfügt. Manchmal überspringen Fabriken diesen Schritt. Wenn Lüftungsschlitze vorhanden sind, prüfen Sie, ob diese einen Abstand von 1 bis 2 Zoll haben. Fragen Sie außerdem Ihren Formpartner, ob die Entlüftungsöffnungen die richtige Tiefe haben, da die Entlüftungstiefe eine Funktion des zu formenden Kunststoffs ist. Wenn Ihre Teile schon eine Weile in Produktion sind und sich gerade Grate bilden, kann die Reinigung der Lüftungsschlitze die Lösung sein.
Unzureichender Klemmdruck
Das Spritzgießen besteht aus drei Phasen: Füllen, Verpacken und Halten. In jeder dieser drei Phasen kann es zu Graten kommen. Bitten Sie daher zunächst Ihren Spritzgießer, einige reine Füllteile herzustellen. Wenn der Grat zu groß ist, bitten Sie Ihren Former, die Spannkraft der Presse zu überprüfen und die Form von eventuellen Rückständen zu reinigen. Unter Tonnage versteht man die Schließkraft, die die Spritzgusspresse erzeugen kann.
Wenn während der Pack- oder Haltephase Gratbildung auftritt, muss Ihr Spritzgießer möglicherweise den Pack- und Haltedruck anpassen. Beim Verpacken wird zusätzliches Material in die Form eingespritzt, um Schrumpfung und Rückfluss auszugleichen. Während der Haltephase wird das Kunststoffmaterial im Druckgleichgewicht gehalten, bis die Anschnitte gefroren sind und abkühlen.
Niedrige Viskosität und ungleichmäßiger Fluss
Die Schmelztemperatur ist die Temperatur, bei der die festen Kunststoffpellets, die beim Spritzgießen verwendet werden, schmelzen, wenn sie die Düse verlassen und in die Form gelangen. Kunststoffhersteller geben die Temperatur der Schmelze als Bereich an, aber unterschiedliche Kunststoffe haben unterschiedliche Bereiche. Es kann auch von Charge zu Charge Unterschiede zwischen Polymeren geben, die die gleiche Grundformel haben.
Spritzgießer überwachen die Schmelzetemperaturen sorgfältig, aber manchmal treten Probleme wie niedrige Viskosität und ungleichmäßiger Fluss auf. Da Kunststoffe, die zu schnell oder ungleichmäßig fließen, Grate verursachen können, empfiehlt Fictiv, Ihren Formpartner zu bitten, zu überprüfen, ob die Schmelzetemperatur an der Spritzgießmaschine innerhalb des vom Materialhersteller empfohlenen Bereichs liegt.
Formdurchbiegung beim Füllen
Schließlich kann es durch Verformung der Form während der Füllphase zu Graten kommen. Im Allgemeinen ist diese Art der Werkzeugverformung das Ergebnis von Klemm- und Hohlraumdrücken. Bitten Sie Ihren Formpartner, die Messuhren auf der Werkzeugaufspannplatte zu überprüfen. Um ein Durchbiegen der Form zu verhindern, sind möglicherweise zusätzliche Stützteile für das Werkzeug erforderlich.
Der beste Weg, Spritzgussgraten entgegenzuwirken
Es gibt viele Dinge, die schief gehen und zu Schimmelbildung führen können, aber ein kompetenter Partner kann Ihnen dabei helfen, es richtig zu machen. Deshalb ist Fictiv, Ihr Betriebssystem für kundenspezifische mechanische Teile, die kluge Wahl für Ihr nächstes Kunststoffspritzgussprojekt. Wir verfügen über die Ressourcen und das Know-how, um Flashing-Probleme zu lösen und die hochwertigen Spritzgussteile zu liefern, die Sie benötigen. Erstellen Sie noch heute ein Konto und erhalten Sie sofort ein Angebot!