


Inhaltsverzeichnis
- Was ENGEL im Jahr 2026 eingeführt hat
- Wie der Viper 6 in die Verbindungszelle passt
- Was die Connector-Ausgangszahl darstellt
- EVA und vom Bediener bestätigte Maschinenänderungen
- Was Käufer von Präzisions-Industrieteilen überprüfen können
- Anwendung der Erkenntnisse auf ein OEM-Angebot
In den Ankündigungen von ENGEL für 2026 wurde ein neuer linearer Entnahmeroboter mit einer integrierten Spritzgießzelle kombiniert und eine eigenständige Entwicklung in der maschinenseitigen Prozessunterstützung beschrieben. Für Käufer kleiner Industrieteile sind die Nachrichten wichtig, weil sie den Pressenzyklus mit dem verbinden, was nach dem Öffnen der Form passiert, und mit den Entscheidungen, die Bediener treffen, wenn sich der Prozess ändert.
Was ENGEL im Jahr 2026 eingeführt hat
ENGEL hat in seinen Ankündigungen für 2026 zwei unterschiedliche Arten der Automatisierung in den Fokus gestellt. Zur Fakuma wurde der Linearroboter viper 6 als Teil einer Steckerformzelle rund um die vollelektrische WINTEC e-win 1800 vorgestellt. Außerdem wurde ein Produktionsassistent vorgestellt, der nach Bestätigung durch den Bediener eine freigegebene Änderung an die Maschinensteuerung weiterleiten kann. Die erste Entwicklung konzentriert sich auf die Gerätehandhabung innerhalb einer Zelle. Die zweite Frage betrifft die Art und Weise, wie ein Produktionsteam ein Problem diagnostiziert und eine Reaktion veranlasst.
In der Ankündigung des Unternehmens zur Fakuma vom 1. Oktober wurden der Steckverbinder und die Produktionsausrüstung genannt. In der Plastimagen-Ankündigung vom 28. Oktober wurde die Verbindungszelle erneut als Teil einer größeren Gruppe von Exponaten beschrieben, zu der auch eine Präzisionsformanwendung auf dem Victory Electric 220 gehörte. Diese Beispiele verbinden hohe Wiederholbarkeit mit praktischer Kontrolle der Handhabung und Inspektion. Sie bieten industriellen Einkäufern die Möglichkeit zu besprechen, wie ein Teil nach Fertigstellung der Werkzeuge hergestellt werden soll.
In der Plastimagen-Ankündigung von ENGEL wurde auch die holmlose Victory Electric 220 mit einer medizinischen Kolbenausstellung kombiniert. Das war eine andere Demonstration mit einem anderen Produktionsziel. Bei einem kleinen technischen Teil sollte ein Gerätevergleich mit dem vorgesehenen Werkzeug und der vorgeschlagenen Methode zum Entfernen des Teils beginnen. Fragen Sie, welchen Abstand das End-of-Arm-Werkzeug benötigt, welche Inspektionen ohne Unterbrechung des Zyklus durchgeführt werden können und wo der Bediener während eines Wechsels auf das Werkzeug zugreifen muss. Diese Fragen können darüber entscheiden, ob sich eine attraktive Maschinenspezifikation in eine praktische Produktionszelle umsetzen lässt.

Anschauliches Bild des diskutierten Prozesses.
Wie der Viper 6 in die Verbindungszelle passt
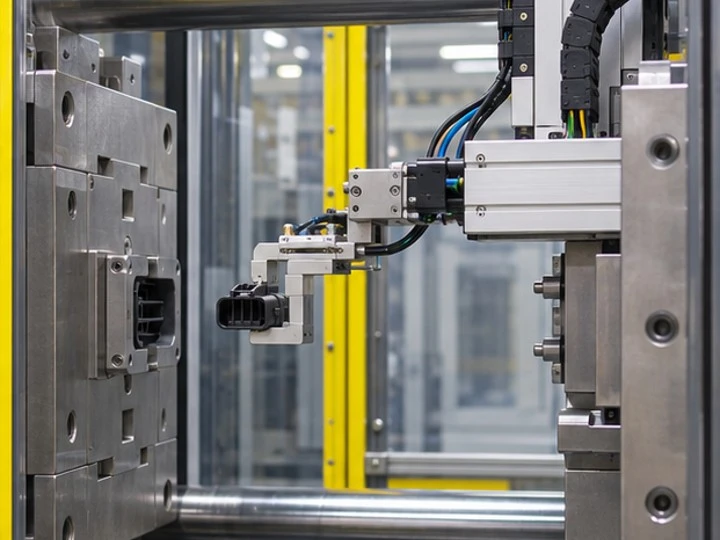
Ein Spritzgießzyklus umfasst einen Zeitraum, in dem das Werkzeug geöffnet wird und die Teile zugänglich sind. Ein Entnahmeroboter muss den verfügbaren Raum betreten, die Teile oder den Angusskanal gemäß den Vorgaben des Werkzeugdesigns erfassen und den Formbereich rechtzeitig für den nächsten Zyklus verlassen. Die nützliche Frage für einen OEM-Käufer ist, wie die Form und das Handhabungssystem diese Reihenfolge teilen. Wenn ein Teil über empfindliche Verriegelungsfinger, Kontaktflächen oder dünne Rippen verfügt, geben Sie an, wo ein Greifer es berühren kann und wo die Empfangsstation es unterstützen muss.
Bei einigen geformten Bauteilen ist die Ausrichtung nach dem Entfernen von Bedeutung. Ein kodierter Steckerkörper oder ein Sensorgehäuse lässt sich möglicherweise nur schwer in ein Messgerät einführen, wenn es sich in einem Fach drehen lässt. Ein kurzer Versuch sollte feststellen, ob das Teil in einer wiederholbaren Position ankommt, und den nachgelagerten Schritt identifizieren, der den praktischen Zyklus festlegt. Wenn mehrere Kavitäten gleichzeitig Teile liefern, legen Sie fest, ob Teile zur Rückverfolgbarkeit getrennt aufbewahrt werden und wie der Prüfplan auf Unterschiede zwischen Kavitäten reagiert.
Anschauliches Bild des diskutierten Prozesses.
Sehen Sie sich unseren Leitfaden anOptimierung von Spritzgussteilen für industrielle Automatisierungsgerätefür einen zeichnungsbasierten Ansatz für Handhabung und Passform.
Was die Connector-Ausgangszahl darstellt
ENGEL berichtete über ein etwa 10 mal 6 Millimeter großes Steckerbauteil, hergestellt in einem 128-fach-Werkzeug. Bei dem angegebenen Acht-Sekunden-Zyklus ergibt die Berechnung 57.600 Teile pro Stunde ohne Berücksichtigung von Ausfallzeiten oder Ausschuss. Diese Figur gehört zur Demonstrationskonfiguration. Fragen Sie bei einer Beschaffungsüberprüfung nach den teilespezifischen Zyklusannahmen, dem erwarteten Produktionsertrag und den Schritten, die im angegebenen Durchsatz enthalten sind. Werkzeuglayout, Material, Teilehandhabung, Inspektionen und Umrüstungen können bei einem anderen Projekt zu einem anderen Ergebnis führen.
Der Steckverbinder im ENGEL-Exponat wurde als bereits in Serie produziertes Bauteil beschrieben. Für ein neues OEM-Design ermitteln Sie die Anzahl der Kavitäten, nachdem Sie das Auftragsvolumen, das Risiko und den Abnahmeplan untersucht haben. Eine größere Leistung pro Schuss führt zu zusätzlichen Inspektionsfragen. Ein Käufer muss möglicherweise wissen, welche Teile zu jeder Kavität gehören, was beim Start überprüft wird und wie eine einzelne Kavität in Proben identifiziert wird. Eine kurze Auflistung kritischer Dimensionen kann das Gespräch konkreter machen als ein Vergleich der Schlagzeilengeschwindigkeiten.
EVA und vom Bediener bestätigte Maschinenänderungen
In einer separaten Fakuma-Ankündigung vom 9. September beschrieb ENGEL den ENGEL Virtual Assistant (EVA) im Rahmen seines inject AI-Angebots. Nach Angaben des Unternehmens kann der Assistent Fragen im Kontext der Maschine und des Produktionsauftrags interpretieren, eine Antwort vorschlagen und nach Bestätigung durch den Bediener eine genehmigte Änderung an das Steuerungssystem senden. Dies ist ein separates Beispiel für die Steckerentnahmeausrüstung. Es befasst sich mit den Entscheidungen, die von Personen getroffen werden, die eine Zelle betreiben und Fehler beheben.
Fragen Sie eine Fabrik, die digitale Unterstützung vergleicht, wie eine vorgeschlagene Änderung anhand des genehmigten Prozessfensters des Teils überprüft wird. Es hilft zu wissen, welche Informationen beibehalten werden, wenn sich eine Einstellung ändert, wie das betroffene Werkzeug oder die betroffene Produktionscharge identifiziert werden kann und wann nachfolgende Proben einer physischen Prüfung bedürfen. Bei einem maßempfindlichen Teil beantworten ein Maschinentrend und ein Prüfergebnis unterschiedliche Fragen. Ein Prozessprotokoll kann zeigen, was während des Formens passiert ist, während eine Lehre oder Vorrichtung bestätigt, ob das Teil einer Zeichnung oder einer Passungsanforderung entspricht.

Anschauliches Bild des diskutierten Prozesses.
Was Käufer von Präzisions-Industrieteilen überprüfen können
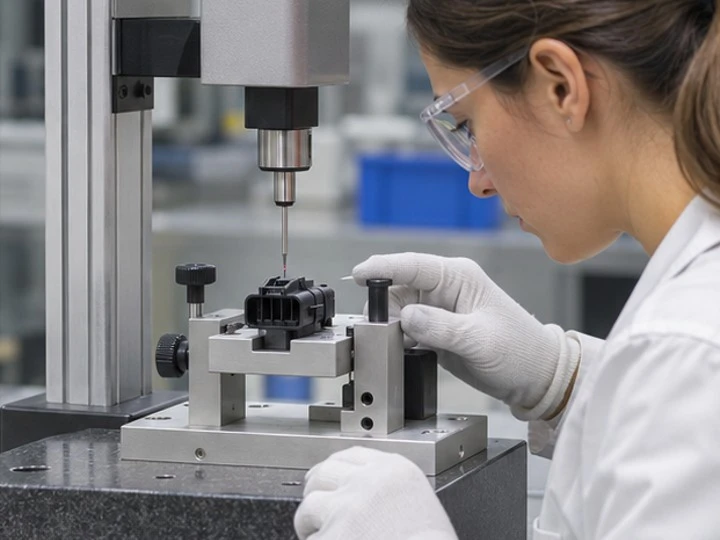
Verwenden Sie die tatsächliche Installation der Komponente, um die Funktionen zu identifizieren, die wiederholt werden müssen. Ein kleiner Steckverbinder erfordert möglicherweise stabile Anschlussöffnungen und eine konsistente Verriegelungsgeometrie. Eine Maschinensensorhalterung kann auf einer definierten Montagefläche und einem einstellbaren Schlitz basieren. Für eine Führung oder einen Positionsgeber kann die wichtige Beziehung die Höhe und den Winkel der Oberfläche sein, die zuerst auf ein anderes Teil trifft. Markieren Sie diese Merkmale auf der Zeichnung und erklären Sie, was passiert, wenn man abdriftet. Dies verleiht der Formprüfung und der nachgelagerten Inspektion eine gemeinsame Priorität.
Anschließend kann mit der Teilekonstruktion ein Handhabungsplan besprochen werden. Wenn ein Greifer eine kosmetische Fläche oder ein schmal geformtes Bein berührt, bestimmen Sie, ob eine breitere Unterstützung oder eine andere Aufnahmeposition erforderlich ist. Ermitteln Sie, wann der Kunde eine Rückverfolgbarkeit von Kavitäten oder Produktionschargen benötigt. Integrieren Sie die nachgelagerte Prüfung in einen Pilotlauf, damit der Käufer sehen kann, wie die Teile von der Presse in die Lehre, das Fach oder den nächsten Montageschritt gelangen. Eine Probe, die von Hand auf eine Werkbank passt, muss möglicherweise noch angepasst werden, bevor sie durchgängig automatisierten Geräten zugeführt werden kann.
Anschauliches Bild des diskutierten Prozesses.
| Bereich | Was zu überprüfen ist | Nachweise auf Anfrage |
|---|---|---|
| Lineares Mitnehmen | Wiederholbare Teileentnahme und -positionierung | Aufnahmeflächen, Ausrichtung bei Lieferung, Hohlraumidentifizierung |
| Formzyklus | Teilespezifische Ausgabeannahmen | Hohlraumanzahl, erwarteter Ertrag und Inspektionsschritte |
| Unterstützung durch den Bediener | Eine kontrollierte Reaktion auf eine Prozessabweichung | Änderungsgenehmigung, Chargenaufzeichnungen und Stichprobenprüfungen |
| Maßprüfung | Nachweis, dass die Arbeitsmerkmale der Zeichnung entsprechen | Bezugspunkte, Prüfvorrichtungen und Akzeptanzgrenzen |
Zu den zugehörigen SWKS-Ressourcen gehören:Designanleitung für Schnapp- und Verriegelungsfunktionenund dieKategorie der kundenspezifischen Kunststoffspritzteile.
Anwendung der Erkenntnisse auf ein OEM-Angebot
Stellen Sie das 3D-Modell, die bemaßte Zeichnung, die genehmigte Materialqualität (falls bekannt) und die prognostizierte Menge bereit. Eine Skizze der passenden Baugruppe hilft zu erklären, welche Toleranzen wichtig sind. Fragen Sie bei Großbestellungen nach, welchen Einfluss Kavitation, Entnahme, Inspektion und Verpackung auf den angegebenen Zyklus und die Kosten haben. Wenn eine saubere Handhabung oder eine einheitliche Ausrichtung erforderlich sind, beschreiben Sie, wie die Teile an der Empfangsstation oder im Versand präsentiert werden. Der Lieferant kann dann festlegen, welche Schritte in die Maschinenzelle gehören und welche anschließend ausgeführt werden.
Vereinbaren Sie vor der Werkzeugfreigabe Muster und Abnahmeprüfungen für Merkmale, die nach der Montage des Produkts nur schwer zu prüfen sind. Besprechen Sie die Behandlung von Startups, Materialänderungen und Maschineneingriffen sowie die nach jedem Ereignis erwarteten Musternachweise. Beziehen Sie bei Austauscharbeiten das vorhandene Teil mit ein und markieren Sie die Stellen, an denen bei früheren Chargen Passungs- oder Verschleißunterschiede festgestellt wurden. Durch die Abstimmung der Überprüfung auf die tatsächliche Anwendung kann das Fertigungsteam das Werkzeug entsprechend den Leistungsanforderungen entwickeln, die der Käufer überprüfen möchte.
Besprechen Sie Ihr Präzisionsformteilprojekt mit SWKS
Senden Sie Ihre STEP-, STP- oder IGS-Datei, Ihre technische Zeichnung und die erforderlichen Mengen anamanda@tjswks.comoder anrufen0086-15222707659.
Die Berichterstattung basiert auf den Fakuma 2026-Ankündigungen von ENGEL vom 9. September und 1. Oktober sowie der Plastimagen 2026-Ankündigung vom 28. Oktober.